

 当前位置:

两支测温仪读数一致,就说明准吗?一台黑体炉戳穿了钢化炉的真相
 更新时间:2026-10-22
 点击次数:7
两支测温仪读数一致,就说明准吗?一台黑体炉戳穿了钢化炉的真相
一家玻璃深加工厂,一批钢化玻璃在抽检时碎片状态不合规,边部另有几片炸裂。这批货已经装箱,客户等着发运。
炉温记录调出来,加热段曲线平顺,各点都在工艺范围内。工艺说记录正常,质检说产品不行,两边拿着同一份数据吵了三天。
换料、调风栅压力、改辊道速度,都试过。问题时有时无,找不到规律。
后来把炉口那支红外测温仪拆下来做比对,读数偏低十几度。记录一直是“正常"的,因为这支表本身就偏。
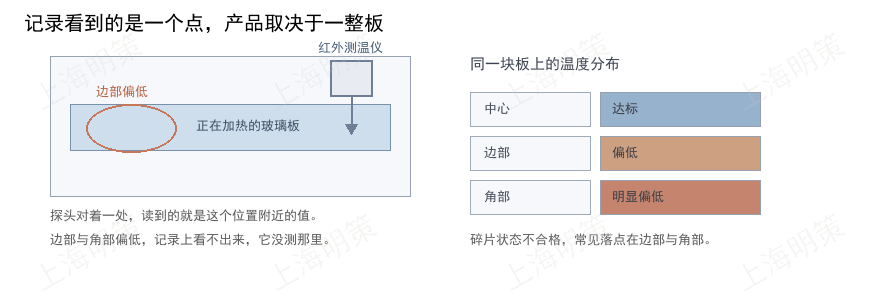
图:探头读的是一个点,产品取决于一整板的温度分布
钢化质量靠的是整板均匀
钢化的过程是:把玻璃加热到软化点附近,再急速冷却。表面先冷、收缩受内部牵制,形成压应力;内部形成张应力。两者平衡,玻璃的强度才上得去;被击碎时也碎成小颗粒,边缘钝,不易伤人。
应力的大小和分布,取决于加热与冷却是否均匀。整板温差偏大,应力就一头高一头低,边部与角部多是先出问题的地方。
碎片状态能反映应力分布。碎片偏大、边部碎裂,多在提示加热或冷却的某一段不均;它与某一点偏低是两回事。
炉温记录反映的是探头所在那一个位置。整板九个点、十几个点怎么分布,记录里看不到。
加热与冷却各自影响一面。加热不足,整板应力偏低;冷却风压一头大一头小,应力分布跟着偏。记录里只记炉气温度,风压与风口状态要另做一套检查。
玻璃这种材料,红外测温本来就不好做
玻璃在红外波段是半透明的。测温仪收到的辐射,一部分来自表面,一部分来自内部,另一部分来自背后透射与周围反射。
背景温度与板厚都会影响读数。同一支表,测钢板很稳,测玻璃就要另作考虑。
波段的选择更关键。玻璃在不同波段上的透过与吸收不一样,选错了读数会系统性偏离;厚板与薄板也有差别,同一套设定测两种板,结果会差开。
再加上现场条件:探头窗口积灰、水汽凝结、安装位置受到热辐射。这些因素不会让表报警,只会让它慢慢偏。
记录正常,只说明表输出了这个数
记录做的事,是把读数抄下来。它不判断这个读数对不对。表偏了,记录照样平顺。
漂移是渐进的。每次差一点,几个月累积到十几度,中间没有任何提示;等到产品出问题,记录还是“正常"的。
这也是为什么这类问题查起来费劲:纸面材料看着都合规,问题藏在仪表本身。
漂移的来源并不神秘:探测器件会老化,电子件的零点随环境温度走,窗口积了灰。三者叠加,表现都是读数慢慢偏离。
用另一支表去比,比不出谁对
现场常用的做法是拿另一支测温仪对着同一处读一次,两个数接近就算过。这个办法只能证明两支表读数一致,证明不了它们准。
两支表可能一起偏高,也可能一支偏上、一支偏下,凑巧抵掉。要判断哪一支对,需要一个温度已知的参照。
能提供这个参照的,是便携式黑体炉:一个温度可以设定、可以稳定保持的辐射面或腔口。它的温度经过校准,可以溯源。
用它对着待核查的测温仪,两边读数一比,偏差有多大、朝哪个方向,当场就有了数。
标准源的好处是它不依赖被测对象。温度设多少、稳定到什么程度,由它自身确定,与被测玻璃的状态无关。
现场核查要锁住的五条
量程要覆盖常用工况。钢化加热段在 600℃ 到 700℃ 之间,选一支覆盖该温区的标准源,比对才有意义;只在中低温段核过的表,拿到高温段用,等于没核。
出射口要盖住测温仪的视场。标准源的辐射面或腔口太小、测温仪距离又远,视场里混进周围背景,比对结果就带上了环境的影响。
等温、等稳。标准源通电后要预热到温度稳定,读数才可信;这段时间不能省,也不能靠“看着差不多"判断。
比对取两个温度点,一高一低,覆盖日常使用的区间。只核一个点,只能证明那一点是准的。
记下条件:比对时的设定温度、距离、环境温度、两支表的读数与偏差。没有条件的记录,事后没法复现。
这套办法管不到的地方
标准源能核的是表,核不了方法。发射率设错、波段选得不合适、探头窗口脏了,这些都不属于表的偏差,换一支新表照样偏。
玻璃测温的特殊性要靠方法解决:波段怎么选、背景怎么挡、安装位置怎么定。这些做对了,表才有发挥的余地。
核查与校准也是两回事。核查是在现场判断“还能不能用",校准是送到有资质的实验室出证书。前者频率高,后者按周期做。
核查的频率按使用强度定。连续生产、粉尘大的线,间隔要短;间断使用、环境干净的,可以放宽。
炉温记录后面,应当能回答一句:这支表上次核对是什么时候、偏多少。
